डब्ल्यूपीसी पैरेलल ट्विन-स्क्रू एक्सट्रूडर के स्क्रू को कैसे अलग करें और निकालें?
पीई डब्ल्यूपीसी पैरेलल डबल-स्क्रू एक्सट्रूडर- डिस्सेम्बली और स्क्रू एक्सट्रेक्शन के लिए पूर्ण परिचालन प्रक्रिया
⚠ अधिकतम सुरक्षा लाल रेखा: पूरी मशीन को बंद करें, लॉक करें और टैग करें (LOTO)! रिडक्शन गियरबॉक्स के माध्यम से स्क्रू को पीछे की ओर धकेलना सख्त वर्जित है - इससे गियरबॉक्स आसानी से क्षतिग्रस्त हो सकता है! पेंच को मशीन के सामने से निकाला जाना चाहिए; इसे गियरबॉक्स के पीछे की ओर से बाहर नहीं धकेला जाना चाहिए।
वर्तमान परिचालन स्थिति: बैरल के अंदर पीई लकड़ी-प्लास्टिक सामग्री फंसी हुई है; पेंच को घुमाया नहीं जा सकता.
I. प्रारंभिक कार्य
1. हीटिंग की स्थिति (ठंड की स्थिति में अलग न करें!)
सिलेंडर के प्रत्येक क्षेत्र को 195-205°C तक गर्म करें और पेंच की सतह पर किसी भी गुच्छित सामग्री को नरम करने के लिए इस तापमान को 60-90 मिनट तक बनाए रखें; लकड़ी के पाउडर को कार्बनीकृत होने और सख्त होने से बचाने के लिए तापमान 215°C से अधिक नहीं होना चाहिए।
2. उपकरण सूची
हेक्स कुंजी, टॉर्क रिंच, तांबे का फावड़ा, तांबे की छड़ (स्टील की छड़ों से पेंचों पर प्रहार न करें), पेंच निकालने के लिए विशेष पुल-रॉड स्थिरता, क्रेन/चेन ब्लॉक/मैन्युअल चेन होइस्ट, दो लंबे लकड़ी के लॉग (पेंच लगाने के लिए), मार्कर पेन, उच्च तापमान वाले दस्ताने, कैमरा।
पेंच का वजन बहुत अधिक है; मैन्युअल हार्ड लिफ्टिंग सख्त वर्जित है - स्क्रू को गिरने, झुकने या क्षतिग्रस्त होने से बचाने के लिए क्रेन-सहायक लिफ्टिंग का उपयोग किया जाना चाहिए।
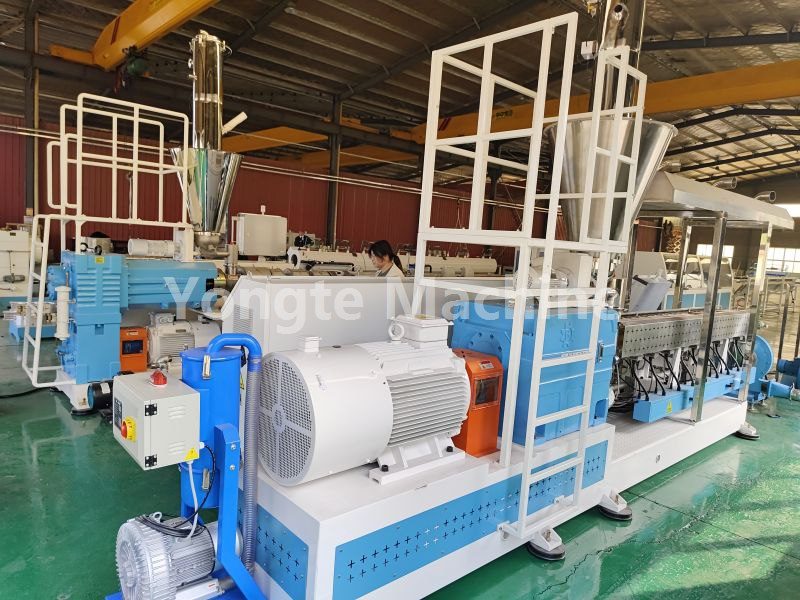
द्वितीय. चरण-दर-चरण जुदा करने की प्रक्रिया (आगे से पीछे तक)
चरण 1: फ्रंट डिस्चार्ज घटक को हटा दें
1. हेड हीटिंग बिजली की आपूर्ति बंद करें;
2. डाई हेड, ट्रांज़िशन फ्लैंज, आदि को हटा दें;
3. स्क्रू हेड की अंतिम सतह से किसी भी गुच्छित सामग्री को साफ़ करें;
4. एक फोटो लें! दो स्क्रू के सिरों पर चरण-संरेखण स्थिति को चिह्नित करें (स्क्रू के अंतिम चेहरे के दांत युक्तियों को संरेखित किया जाना चाहिए; रीसेट के दौरान चरण गलत नहीं होना चाहिए - गलत क्रम में स्क्रू स्थापित करने से वे सीधे एक-दूसरे से टकराएंगे)।
चरण 2: रियर ड्राइव साइड (गियरबॉक्स एंड) को अलग करें
1. युग्मन सुरक्षात्मक आवरण हटा दें;
2. दो स्क्रू के टेल स्प्लिन पर लॉकिंग नट को ढीला करें (स्क्रू टेल नट में बाएं हाथ के धागे होते हैं - इसे दक्षिणावर्त ढीला करें);
3. गियरबॉक्स आउटपुट शाफ्ट से स्क्रू कोर शाफ्ट को पूरी तरह से अलग करने के लिए रिटेनिंग रिंग और स्प्लाइन कनेक्शन स्लीव को हटा दें;
❗ स्क्रू ड्राइव और गियरबॉक्स पूरी तरह से अलग होना चाहिए! ड्राइव स्क्रू को हटाने में विफलता गियरबॉक्स को सीधे नुकसान पहुंचा सकती है।
1. स्क्रू टेल और आउटपुट शाफ्ट के बीच मूल संरेखण चिह्न को रिकॉर्ड करने के लिए एक और तस्वीर लें।
चरण 3: स्क्रू विदड्रॉल टूलींग स्थापित करें और इसे बाहर की ओर खींचना शुरू करें।
1. थ्रेडेड छेद वाले दो स्क्रू हेड - निर्माता के संगत डबल-स्क्रू पुल-आउट रॉड फिक्स्चर का उपयोग करें;
2. वर्कपीस असेंबली एक हैंड चेन होइस्ट या ओवरहेड क्रेन से जुड़ी है; खींचने वाले बल को सिलेंडर अक्ष के सापेक्ष सख्ती से क्षैतिज रूप से लागू किया जाना चाहिए - विकर्ण खींचना निषिद्ध है! विकर्ण खींचने से मशीन सिलेंडर की भीतरी दीवार पर खरोंच लग सकती है या स्क्रू कोर शाफ्ट झुक सकता है।
3. धीरे-धीरे और स्थिर गति से आगे खींचें;
गंभीर जामिंग या उच्च प्रतिरोध का सामना करते समय: सामग्री को खींचते समय, श्रमिकों को कसकर दबाए गए ठीक किए गए PEWPC सामग्री को छोड़ने के लिए फीडिंग या वैक्यूम पोर्ट पर तांबे की छड़ के साथ स्क्रू थ्रेड को धीरे से टैप करने के लिए कहें; पेंच पर जोर से प्रहार करने के लिए हथौड़े का प्रयोग न करें!
चरण 4: निरंतर समर्थन पेंच के साथ खंडित निष्कर्षण (3 मीटर लंबाई - सबसे महत्वपूर्ण)
1. स्क्रू को लगभग 80-100 सेमी हटा दिए जाने के बाद, तुरंत क्रेन हुक (प्रभाव को रोकने के लिए रबर बम्पर के साथ) का उपयोग करके उसके वजन को सहारा दें;
2. पेंच के प्रत्येक अनुभाग को वापस लेने के बाद, इसे स्वतंत्र रूप से लटकने से रोकने के लिए एक समर्थन बिंदु द्वारा समर्थित किया जाना चाहिए; पेंच को ढीला नहीं होने देना चाहिए! मेन्ड्रेल झुकने और विरूपण के प्रति अत्यधिक संवेदनशील है; एक बार मुड़ने पर पेंच को तुरंत उखाड़ देना चाहिए।
3. दोनों स्क्रू को समकालिक रूप से और समानांतर में निकाला जाना चाहिए; वैकल्पिक रूप से, उन्हें एक क्रमबद्ध व्यवस्था (एक सामने, एक पीछे) के साथ बाहर निकाला जा सकता है - सुनिश्चित करें कि दोनों स्क्रू एक-दूसरे से न टकराएं;
4. पूरी तरह से पीछे हटने के बाद, घटक को दो समानांतर लकड़ी के स्पेसर पर धीरे से नीचे करें; धागे वाला हिस्सा लटका रहना चाहिए - इसे सीधे जमीन पर न गिरने दें, क्योंकि इससे धागे दब सकते हैं।
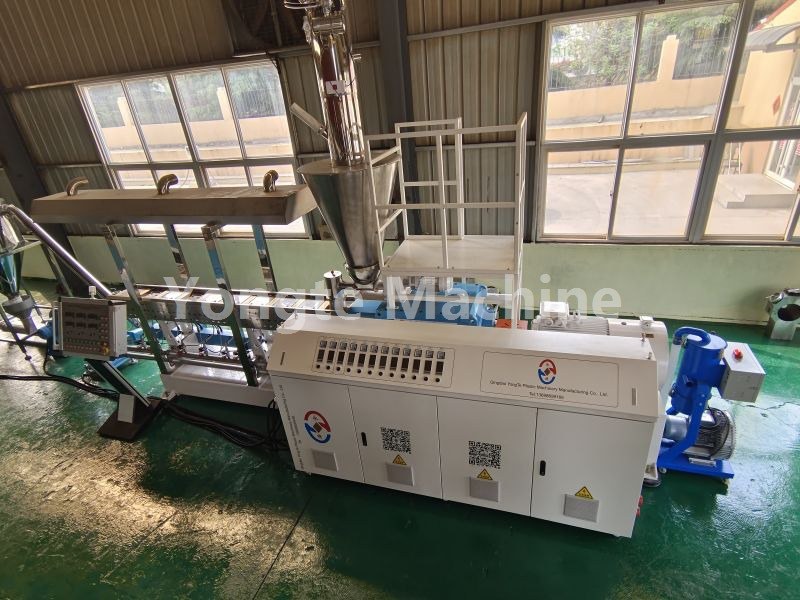
तृतीय. पेंच सफाई (पीईडब्ल्यूपीसी जैमिंग)
1. धागे के खांचे से कठोर जमाव को हटाने के लिए तांबे के फावड़े, तांबे की छेनी या पीतल की छड़ का उपयोग करें; स्क्रू रॉड की कामकाजी सतह को खुरचने के लिए एंगल ग्राइंडर या स्टील छेनी का उपयोग करना सख्त वर्जित है।
2. गांठ बहुत सख्त होती है; आप स्क्रू की सतह को साफ करने से पहले उसे गर्म करने के लिए स्थानीय हॉट एयर गन (≤210°C) लगा सकते हैं;
3. अनुभागीय निरीक्षण: किसी भी खरोंच, खरोंच या झुकने के लिए पेंच धागे और खराद की जाँच करें; किसी भी विदेशी धातु की वस्तु (जैसे, लोहे का बुरादा, बोल्ट के टुकड़े) का सावधानीपूर्वक निरीक्षण करें, क्योंकि ये पुनः आवरण जोखिम पैदा कर सकते हैं;
4. सफाई पूरी होने के बाद, यह सुनिश्चित करने के लिए कि कोई असामान्यता तो नहीं है, दो स्क्रू के बीच मेशिंग क्लीयरेंस की जांच करें।
चतुर्थ. आंतरिक बैरल निरीक्षण और सफाई
1. 3-मीटर सिलेंडर के आंतरिक भाग का दृश्य निरीक्षण;
2. बैरल की आंतरिक दीवार पर किसी भी अवशिष्ट कठोर द्रव्यमान को तांबे के फावड़े का उपयोग करके हटा दिया जाएगा; आंतरिक बोर को खरोंचने के लिए स्टील के औजारों का उपयोग सख्त वर्जित है।
3. पुष्टि करें कि कोई विदेशी वस्तु नहीं है और सिलेंडर बॉडी किसी भी तरह के टूट-फूट से मुक्त है।
वी. पेंच पुनः संयोजन (रीसेट)
1. दो स्क्रू के चरण चिह्नों को संरेखित करें (पूर्व-डिससेम्बली तस्वीरों के साथ तुलना करें), फिर धीरे-धीरे स्क्रू को सिलेंडर में समानांतर रूप से धकेलें;
2. स्क्रू टेल शाफ्ट गियरबॉक्स स्पलाइन शाफ्ट के साथ संरेखित है;
3. स्प्लाइन स्लीव और लॉकिंग नट को फिर से स्थापित करें (रिवर्स-थ्रेडेड नट को वामावर्त कस लें);
4. कपलिंग कवर स्थापित करें;
5. जब बिजली की आपूर्ति काट दी जाती है, तो स्टीयरिंग व्हील कपलिंग को मैन्युअल रूप से आगे और पीछे घुमाएं; यदि पूरा घुमाव बिना किसी जाम के सुचारू है, तो इंस्टॉलेशन को योग्य (योग्य) माना जाता है।
घूर्णन के दौरान अभी भी प्रतिरोध है; डिवाइस को चालू करने पर सख्ती से रोक लगाएं!
VI. पावर-ऑन/रीस्टार्ट प्रक्रिया
1. ज़ोन को PEWPC उत्पादन प्रक्रिया तापमान तक गर्म करें और इसे 60 मिनट तक बनाए रखें;
2. नो-लोड लो-स्पीड जॉगिंग परीक्षण करें और मुख्य मशीन के नो-लोड करंट का निरीक्षण करें;
3. सबसे पहले, शुद्ध पीई सफाई सामग्री निकालें; एक बार जब डिस्चार्ज साफ़ हो जाए, तो पीई लकड़ी-प्लास्टिक फॉर्मूलेशन पर वापस जाएँ।
❌ पेंच खींचते समय निषिद्ध संचालन (सामान्य गलती)
1. ❌ गियरबॉक्स के पिछले सिरे से स्क्रू को पीछे की ओर धकेलने के लिए जैक का उपयोग न करें; यह गियरबॉक्स गियर को आसानी से नुकसान पहुंचा सकता है;
2. ❌ स्क्रू रॉड पर विकर्ण खींचने वाला बल ग्राइंडिंग बैरल के आंतरिक बोर को खरोंच सकता है या झुकने वाले खराद को नुकसान पहुंचा सकता है;
3. ❌ पेंच निष्कर्षण प्रक्रिया में असमर्थित, निलंबित संचालन शामिल है;
4. ❌ गलत स्क्रू स्थापना चरण - स्टार्टअप पर, स्क्रू एक दूसरे से टकराएंगे;
5. पेंच-चालित कामकाजी सतह को बलपूर्वक खोलने के लिए स्टील के फावड़े या स्टील की छेनी का उपयोग करें।