डब्ल्यूपीसी डोर स्ट्रिप्स के गलत संरेखण के कारण और समाधान
डब्ल्यूपीसी डोर स्ट्रिप्स (झुकाव, असममित स्ट्रिप्स, असमान मोटाई, घुमाव) के गलत संरेखण के कारण और समाधान
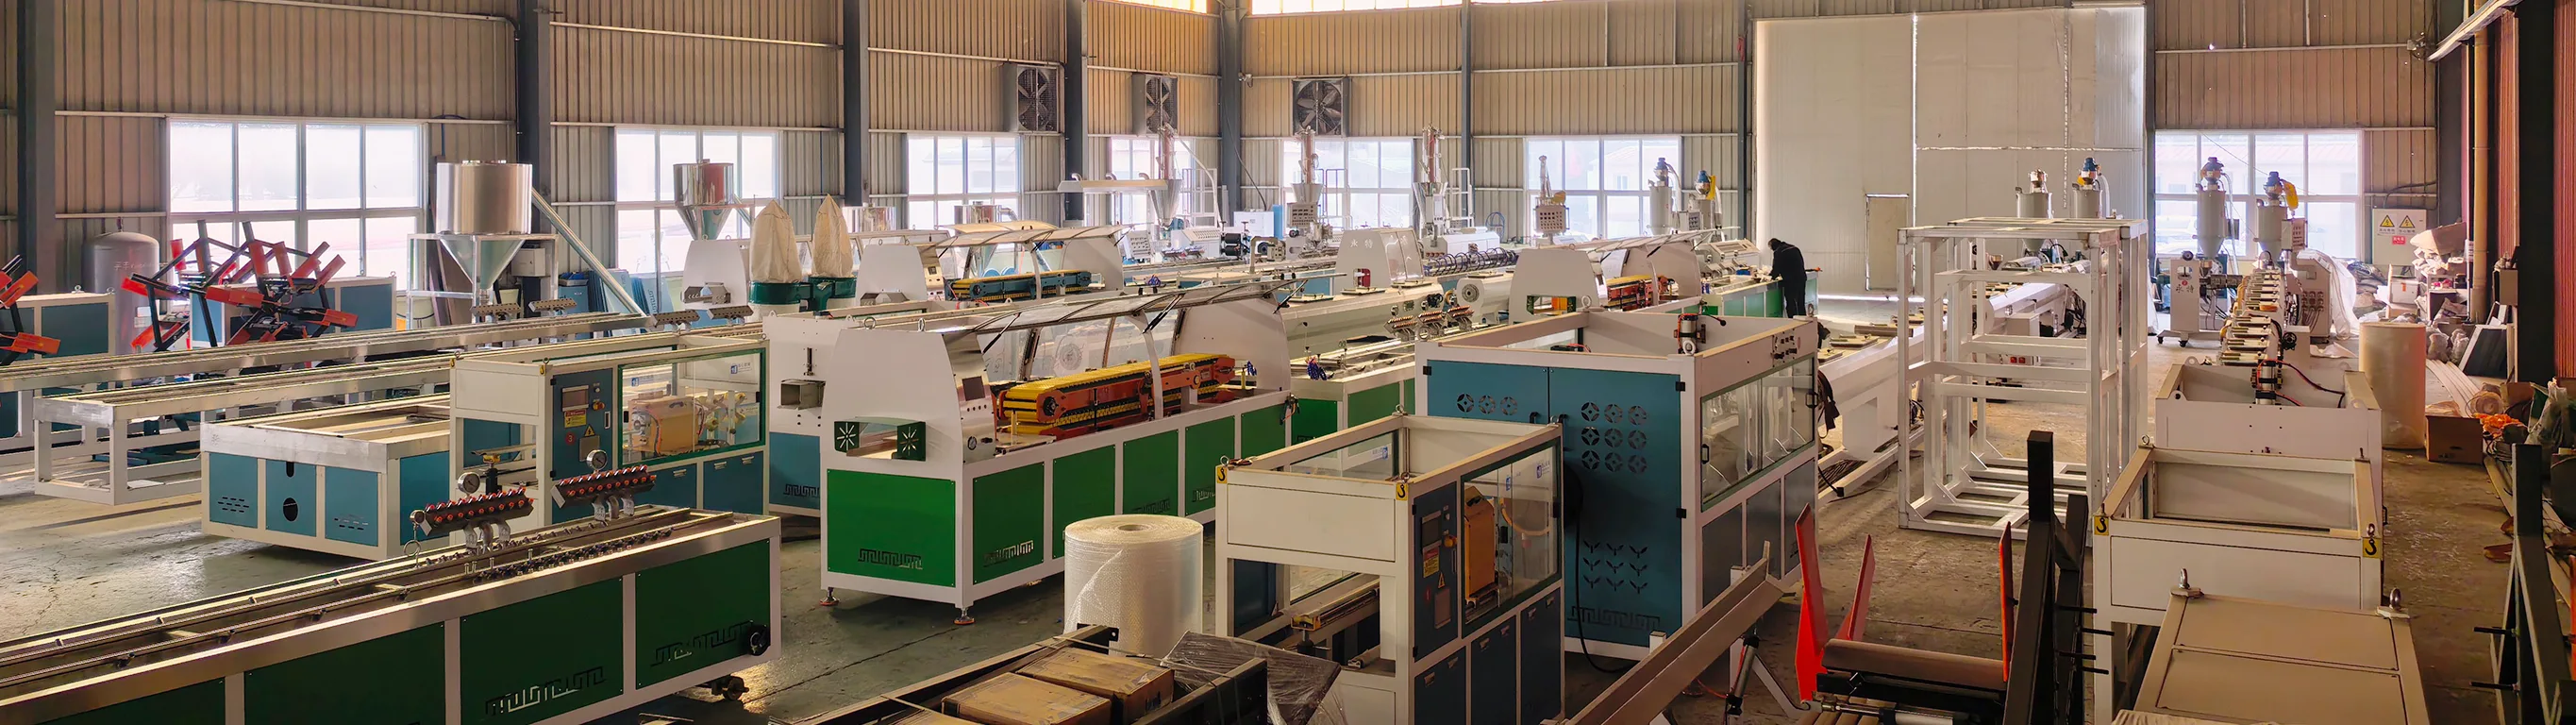
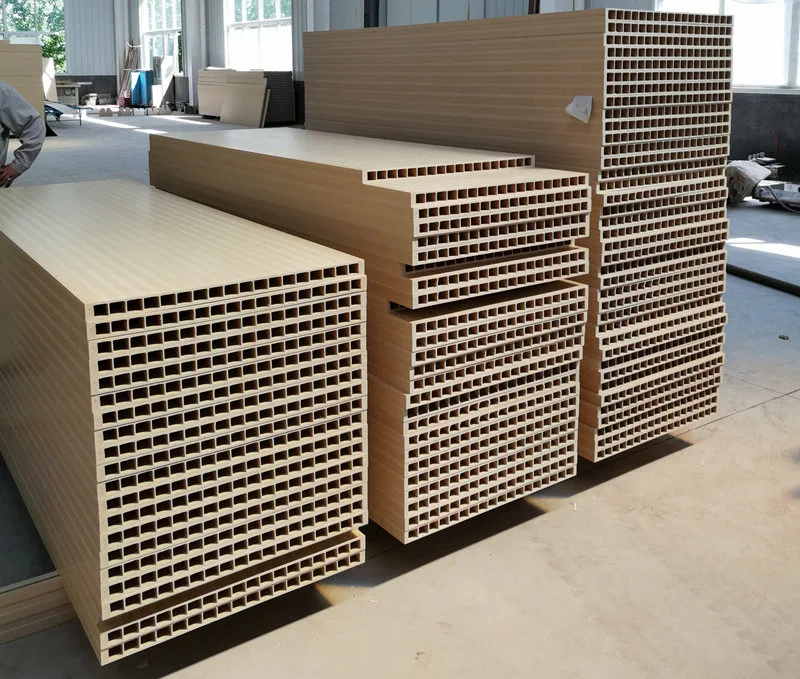
डब्ल्यूपीसी डोर का निर्माण पीवीसी और लकड़ी के पाउडर के मिश्रित प्रसंस्करण द्वारा किया जाता है; इन दरवाजों में आम तौर पर एक खोखली संरचना होती है और इन्हें एक्सट्रूज़न मोल्ड का उपयोग करके एक ही चरण में बनाया जाता है। प्रोफ़ाइल की समग्र ताकत को बढ़ाने के लिए खोखला इंटीरियर आमतौर पर कई मजबूत रिब स्ट्रिप्स से सुसज्जित होता है। यदि ये रिब स्ट्रिप्स विकृत हो जाती हैं, तो यह न केवल सतह की समतलता को प्रभावित करेगा, बल्कि प्रोफ़ाइल की संरचनात्मक समर्थन क्षमता से भी समझौता करेगा, संभावित रूप से दरवाजा पैनल की बाद की असेंबली के दौरान मजबूत स्टील लाइनर को ठीक से डालने से रोक देगा - जिससे सीधे तैयार दरवाजे की गुणवत्ता और स्थापना प्रदर्शन पर असर पड़ेगा। अपने व्यापक उत्पादन अनुभव का लाभ उठाते हुए, योंगटे इंजीनियरों ने लकड़ी-प्लास्टिक के दरवाजों के लिए एक्सट्रूज़न मोल्डिंग प्रक्रिया के दौरान रिब स्ट्रिप विरूपण के सामान्य कारणों की पहचान की है और संबंधित, कार्रवाई योग्य समाधान विकसित किए हैं। ये समाधान उत्पादन तकनीशियनों को समस्या का त्वरित निदान और पता लगाने, उत्पादन मापदंडों और उपकरण सेटिंग्स को तुरंत समायोजित करने, दोष दर को कम करने और लकड़ी-प्लास्टिक दरवाजे प्रोफाइल के लिए लगातार उत्पादन गुणवत्ता सुनिश्चित करने में सक्षम बनाते हैं। निम्नलिखित अनुभाग प्रत्येक संभावित कारण के लिए विशिष्ट अभिव्यक्तियों और समाधान विधियों को उनकी प्राथमिकता स्तर के अनुसार व्यवस्थित रूप से तोड़ देगा।
डब्ल्यूपीसी दरवाजा सुदृढीकरण स्ट्रिप्स की विकृति आम तौर पर आंतरिक सुदृढीकरण स्ट्रिप्स को संदर्भित करती है; सामान्य अभिव्यक्तियों में शामिल हैं: पट्टियों का पार्श्व विचलन या एस-आकार का झुकना, असमान मोटाई (कुछ खंड दूसरों की तुलना में अधिक मोटे या पतले), पट्टी का समग्र घुमाव, गंभीर मामलों में, सुदृढीकरण पट्टी और बाहरी दीवार के बीच अलगाव, खोखली गुहा का गलत संरेखण, या ठंडा करने और आकार देने के बाद पलटाव विरूपण।
कोर तंत्र: मशीन हेड से असमान सामग्री का निर्वहन → असममित आकार देने का प्रतिरोध → असंगत शीतलन संकुचन → तिरछा कर्षण बल वितरण।
1、डब्ल्यूपीसी दरवाजा डाई हेड और मोल्ड (सबसे आम - समस्या निवारण को प्राथमिकता दें)
कारण
1. मोल्ड डाई फ्लो चैनल असंतुलन: रिब अनुभाग और बाहरी दीवार के बीच प्रवाह प्रतिरोध में महत्वपूर्ण अंतर; पसली के लिए पोषण प्रवाह चैनल बहुत संकीर्ण या बहुत लंबा है, जिसके परिणामस्वरूप बाहरी दीवार की तुलना में सामग्री प्रवाह दर धीमी हो जाती है, जिसके कारण पसली खिंच जाती है और मुड़ जाती है; या पसली के प्रवाह चैनल में स्थानीय सामग्री के संचय से प्रवाह दर में उतार-चढ़ाव होता है।
2. रिब डाई में असमान एकतरफा गैप: डाई किनारे के एक तरफ बड़ा गैप होता है जबकि दूसरी तरफ छोटा गैप होता है; डिस्चार्ज की गई सामग्री एक तरफ मोटी होती है और दूसरी तरफ पतली होती है, जिसके परिणामस्वरूप बाहर निकलने पर स्वाभाविक रूप से झुकने की प्रवृत्ति होती है।
3. असमान डाई तापमान वितरण: पसली क्षेत्र अत्यधिक उच्च तापमान का अनुभव करता है, जिससे पिघल बहुत अधिक तरल हो जाता है और खिंचाव और विचलन का खतरा होता है; पसली क्षेत्र अत्यधिक कम तापमान का अनुभव करता है, जिसके परिणामस्वरूप उच्च पिघल लोच और उच्च आंतरिक तनाव होता है, जो मोल्ड इजेक्शन के बाद पलटाव और विरूपण का कारण बन सकता है।
4. डाई हेड कार्बन बिल्डअप; लकड़ी के पाउडर कोक सुदृढीकरण प्रवाह चैनलों का पालन करते हैं, जिससे स्थानीयकृत सामग्री रुकावट, प्रवाह दर में उतार-चढ़ाव और सुदृढीकरण सलाखों के आवधिक गलत संरेखण होते हैं।
5. सुदृढीकरण पट्टियाँ (डाई कोर सपोर्ट रॉड्स) विकृत या ढीली हैं; डाई कोर पोजिशनिंग रॉड गलत संरेखित है, जिसका अर्थ है कि सुदृढीकरण बनाने की स्थिति केंद्र में नहीं है, जिसके परिणामस्वरूप एक्सट्रूज़न के दौरान प्रत्यक्ष सुदृढीकरण विचलन होता है।
किसी स्थिति से निपटने का तरीका
1. डाई की तैयारी: बाहरी दीवार और पसली के बीच डिस्चार्ज दर को संतुलित करने के लिए पसली प्रवाह चैनल को रेत दें; रिब सामग्री की पर्याप्त आपूर्ति सुनिश्चित करने के लिए प्रवाह चैनल के भीतर रिब की स्थिति का उचित रूप से विस्तार करें; पसली प्रवाह दर बाहरी दीवार की तुलना में थोड़ी बराबर या थोड़ी धीमी होनी चाहिए; बाहरी दीवार की प्रवाह दर बहुत तेज़ नहीं होनी चाहिए।
2. डाई ओपनिंग गैप को कैलिब्रेट करें और मजबूत किनारे को समान रूप से समायोजित करें; डाई कोर सपोर्ट रॉड का निरीक्षण करें, उसकी समाक्षीयता को लॉक करें और संरेखित करें, और किसी भी विकृत सपोर्ट रॉड को बदलें।
3. ज़ोन तापमान नियंत्रण: पिघल प्रवाह क्षमता को कम करने और रिबाउंड को कम करने के लिए मोल्ड कोर के सुदृढीकरण क्षेत्र का तापमान बाहरी दीवार की तुलना में थोड़ा कम होना चाहिए; कुल तापमान 185°C से अधिक नहीं होना चाहिए (पीवीसी लकड़ी-प्लास्टिक कंपोजिट के लिए, लकड़ी के पाउडर को कार्बनीकृत होने से रोकने के लिए)।
4. कोक सामग्री से संचित कोक को साफ करने के लिए नियमित रूप से मोल्ड को हटा दें; मशीन डाउनटाइम के दौरान, लकड़ी के पाउडर को कार्बनीकृत होने और दीवारों पर चिपकने से रोकने के लिए थर्मल इन्सुलेशन लागू करें।
2、डब्ल्यूपीसी दरवाजा निर्माण और सामग्री कारक
कारण
1. असमान कण आकार वितरण और उच्च नमी सामग्री: जब नमी को गर्म किया जाता है, तो यह फोम बनाती है, जिससे मैट्रिक्स के भीतर बुलबुले पैदा होते हैं; इससे असंगत स्थानीय ताकत और असमान शीतलन संकोचन होता है, जिसके परिणामस्वरूप झुकना होता है; यदि लकड़ी का पाउडर बहुत मोटा है, तो पिघली हुई सामग्री का लोचदार मापांक महत्वपूर्ण उतार-चढ़ाव प्रदर्शित करता है।
2. स्नेहन असंतुलन - अत्यधिक बाहरी फिसलन: पिघली हुई सतह बहुत फिसलन भरी होती है, जिसके परिणामस्वरूप पसली और आकार देने वाली आस्तीन के बीच खराब संपर्क होता है, जिससे विचलन हो सकता है; - अपर्याप्त बाहरी स्लाइडिंग: उच्च घर्षण के कारण आकार देने वाली आस्तीन द्वारा एकतरफा खींचने के कारण पसली विकृत हो जाती है; - अपर्याप्त आंतरिक स्लाइडिंग: उच्च पिघल लोच के कारण मोल्ड से बाहर निकलने पर रिबाउंड होता है।
3. अत्यधिक कैल्शियम कार्बोनेट भराव सामग्री: पिघले हुए लचीलेपन को कम करती है और गर्दन की कठोरता को कम करती है, जिससे सामग्री तन्य विरूपण के प्रति संवेदनशील हो जाती है।
4. असमान सामग्री मिश्रण और बैच भिन्नता: पिघली हुई चिपचिपाहट में आवधिक परिवर्तन, सुदृढीकरण सलाखों की अलग-अलग मोटाई, और एस-बेंड की घटना।
किसी स्थिति से निपटने का तरीका
1. लकड़ी का पाउडर सुखाना - नमी की मात्रा नियंत्रित <1%; अत्यधिक मोटे पाउडर के निर्माण को रोकने के लिए लकड़ी के पाउडर का एक समान कण आकार।
2. स्नेहन प्रणाली को ठीक करें: अत्यधिक बाहरी घर्षण को कम करें; पिघली हुई समरूपता में सुधार के लिए पर्याप्त आंतरिक घर्षण सुनिश्चित करना; थर्मल स्थिरता की गारंटी के लिए स्टेबलाइजर में मामूली समायोजन करें।
3. स्थिर मिश्रण प्रक्रिया: उच्च गति मिश्रण तापमान और शीतलन निर्वहन तापमान स्थिर हैं, और प्रति बैच मिश्रण समय सुसंगत है।
3、कैलिब्रेशन फॉर्मिंग कूलिंग सिस्टम (फॉर्मिंग स्टेज रिब शेपिंग के लिए महत्वपूर्ण है)
कारण
1. बाएँ और दाएँ वैक्यूम बनाने वाली आस्तीन के बीच विषमता: एक तरफ अत्यधिक वैक्यूम सक्शन पसलियों को उस तरफ खींचता है, जिससे पसली का गलत संरेखण होता है; अत्यधिक वैक्यूम पतली दीवार वाली पसलियों को सीधे खींचता है, जिसके परिणामस्वरूप विकृति होती है; अपर्याप्त वैक्यूम प्रोफ़ाइल को फॉर्मिंग स्लीव से ठीक से चिपकने से रोकता है, जिससे स्थितिगत अस्थिरता होती है।
2. मोल्ड कैविटी जल चैनल का असमान ठंडा होना: आंतरिक भाग तेजी से ठंडा होता है और जल्दी सिकुड़ जाता है, जिससे सख्त हो जाता है; बाहरी भाग अधिक धीरे-धीरे ठंडा होता है और सिकुड़ता रहता है, जिससे एक सिकुड़न अंतर पैदा होता है जिसके कारण सुदृढीकरण पट्टी ठंडा होने के बाद झुक जाती है।
3. शेपिंग स्लीव पर एंट्री गाइड पोर्ट का टूटना या गलत संरेखण: जब प्रोफाइल को शेपिंग स्लीव में डाला जाता है, तो यह केंद्रित नहीं होता है, जिससे पसली जबरन संरेखण से बाहर हो जाती है।
4. फॉर्मिंग स्लीव की आंतरिक पसलियाँ मोल्ड गुहा की गड़गड़ाहट और चरणों के अनुरूप होती हैं; एकतरफा घर्षण प्रतिरोध अधिक है।
किसी स्थिति से निपटने का तरीका
1. संतुलित वैक्यूम स्तर सुनिश्चित करने के लिए दोनों तरफ वैक्यूम को स्वतंत्र रूप से समायोजित करें; वैक्यूम को मनमाने ढंग से न बढ़ाएं; पतली दीवारों वाले क्षेत्रों में वैक्यूम स्तर को उचित रूप से कम किया जाना चाहिए।
2. किसी भी रिसाव या रुकावट के लिए जल सर्किट का निरीक्षण करें; किसी भी अवरुद्ध जल मार्ग को साफ़ करें; समान शीतलन सुनिश्चित करने के लिए संबंधित मोल्ड गुहाओं की स्थिति में अतिरिक्त शीतलन जल सर्किट स्थापित करें; इनलेट और आउटलेट पानी के तापमान की निगरानी करें।
3. यह सुनिश्चित करने के लिए सेटिंग स्टेशन को समायोजित करें कि डाई हेड, सेटिंग स्लीव और ट्रैक्शन तंत्र सभी समाक्षीय हैं; सेटिंग आस्तीन पर किसी भी गड़गड़ाहट को पीसें; यदि गंभीर घिसाव का पता चले तो सेटिंग स्लीव को बदल दें।
4、ट्रैक्शन और मुख्य मशीन एक्सट्रूज़न प्रक्रिया
कारण
1. असमान कर्षण सिंक्रनाइज़ेशन या असमान बेल्ट तनाव (बाएं और दाएं तरफ असमान तनाव); असमान ऊर्ध्वाधर या पार्श्व कर्षण बल (एक पक्ष दूसरे की तुलना में अधिक सख्त), प्रोफ़ाइल को पार्श्व बलों के अधीन करता है और आंतरिक पसलियों को मोड़ने का कारण बनता है; कर्षण गति में उतार-चढ़ाव (तेज़ और धीमी गति के बीच भिन्न), जिसके परिणामस्वरूप पसलियों की लम्बाई में परिवर्तन होता है।
2. एक्सट्रूज़न गति और ड्राइंग गति के बीच बेमेल: यदि ड्राइंग गति बहुत अधिक है, तो पसली खिंच जाती है और पतली हो जाती है, जिससे तन्य आंतरिक तनाव उत्पन्न होता है; ड्राइंग प्रक्रिया से हटाने पर, यह पलट जाता है और झुक जाता है; यदि खींचने की गति बहुत कम है, तो पसली संकुचित हो जाती है और उभर जाती है, विरूपण से गुजरती है।
3. अस्थिर पेंच घूर्णी गति; पिघले हुए दबाव में उतार-चढ़ाव: स्पंदनशील निर्वहन, पसलियों की मोटाई में आवधिक भिन्नता, एक लहरदार वक्रता का प्रदर्शन।
4. डाई नोजल और शेपिंग स्लीव के बीच की दूरी (हवा का अंतर) गलत है: यदि हवा का अंतर बहुत लंबा है, तो पिघला हुआ पदार्थ हवा में स्वतंत्र रूप से फैला होगा, जिससे विचलन का खतरा होगा; यदि हवा का अंतराल बहुत कम है, तो इससे सामग्री डाई से टकरा सकती है।
किसी स्थिति से निपटने का तरीका
1. ट्रैक्टर अंशांकन: दोनों तरफ एक समान बेल्ट तनाव सुनिश्चित करें और बेल्ट पहनने का निरीक्षण करें; खींचने की गति की स्थिरता को सत्यापित करें।
2. एक्सट्रूज़न और ड्राइंग गति का मिलान करें: पसली खिंचाव दर को न्यूनतम रखें; लकड़ी-प्लास्टिक प्रोफाइल के लिए, आंतरिक तनाव को कम करने के लिए न्यूनतम संभव खिंचाव दर का लक्ष्य रखें।
3. स्थिर सिस्टम दबाव बनाए रखें; जांचें कि फ़िल्टर स्क्रीन बंद है या नहीं; सुनिश्चित करें कि दबाव स्पंदन को कम करने के लिए फ़िल्टर स्क्रीन कॉन्फ़िगरेशन उपयुक्त है।
4. आकार देने वाली आस्तीन में प्रवेश करने से पहले प्रोफ़ाइल के किसी भी पार्श्व विस्थापन को रोकने के लिए हवा का अंतर 10-20 मिमी के भीतर रखा जाना चाहिए।
5、अंतिम पलटाव (ठंडा पूरा होने के बाद सुदृढीकरण बार धीरे-धीरे ख़राब हो जाते हैं)
कारण: अवशिष्ट आंतरिक तनाव, अनुचित शीतलन प्रवणता, अत्यधिक तेजी से सतह का ठंडा होना, चल रहा आंतरिक संकुचन, और बाद में पसली की विकृति। प्रतिउपाय: ठंडा करने वाले पानी की टंकी की लंबाई बढ़ाएं और ठंडा करने के बाद जोड़ें; शीतलन प्रवणता को उच्च से निम्न की ओर समायोजित करें और अचानक शीतलन से बचें; ड्राइंग अनुपात को उचित रूप से कम करें।