पीवीसी पाइप एक्सट्रूज़न के दौरान पीलेपन की समस्या का समाधान कैसे करें?
एक्सट्रूज़न के दौरान पीवीसी पाइप का रंग बदलना: सिद्धांत + समस्या निवारण अनुक्रम + समाधान
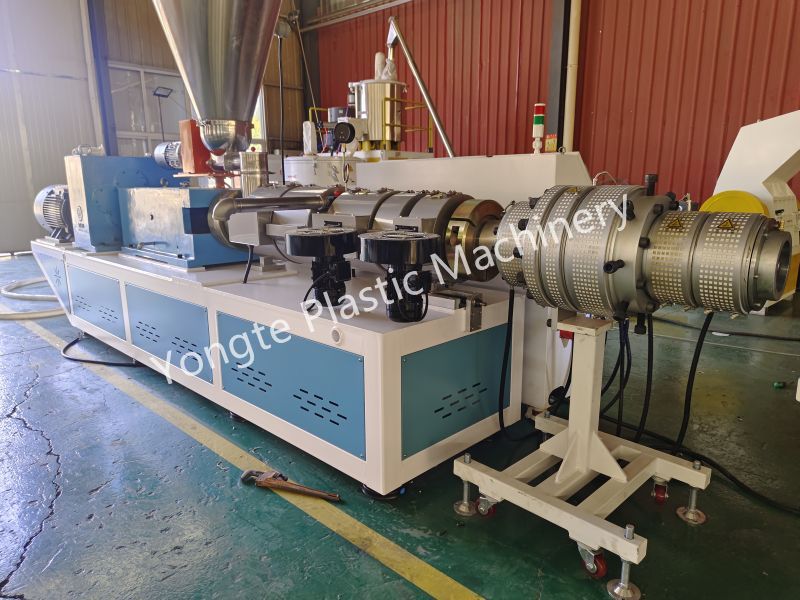
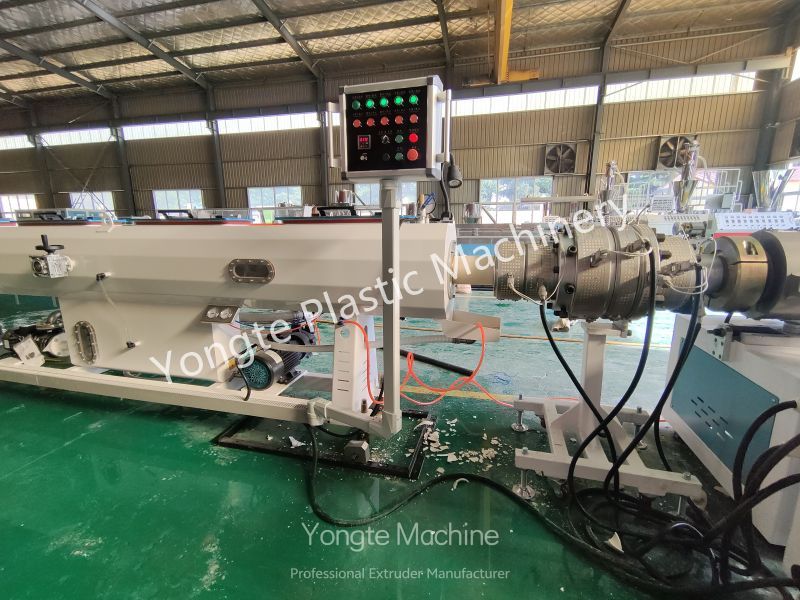
योंगटे पीवीसी पाइप उत्पादन लाइन पीवीसी पाइप एक्सट्रूज़न के दौरान मलिनकिरण के सामान्य मुद्दे को संबोधित करने के लिए संरचनात्मक रूप से अनुकूलित है। स्क्रू फ्लो चैनल में मृत क्षेत्रों में सामग्री के ठहराव को कम करने के लिए गोलाकार संक्रमण की सुविधा है, जो प्रभावी रूप से स्थानीयकृत सामग्री प्रतिधारण, गिरावट या मलिनकिरण को रोकता है। उपकरण एक स्वतंत्र स्क्रू कूलिंग तापमान नियंत्रण प्रणाली से भी सुसज्जित है जो सटीक तापमान विनियमन को सक्षम बनाता है, जिससे स्क्रू में संचित घर्षण गर्मी के कारण होने वाली आंतरिक सामग्री को अधिक गरम होने से रोका जा सकता है। जब उत्पादन लाइन के लिए एकीकृत ऑनलाइन तापमान निगरानी मॉड्यूल के साथ जोड़ा जाता है, तो यह प्रणाली बैरल और सिर के प्रत्येक अनुभाग से वास्तविक समय तापमान डेटा एकत्र कर सकती है, थर्मोकपल बहाव या स्थानीय ओवरहीटिंग जैसी विसंगतियों का तुरंत पता लगा सकती है, और उत्पादन कर्मियों को मलिनकिरण के मूल कारणों की तुरंत पहचान करने में सहायता कर सकती है, जिससे इस मुद्दे से जुड़े उत्पादन डाउनटाइम को कम किया जा सकता है।
पीवीसी पीलेपन का मूल कारण: ताप या कतरनी तनाव पीवीसी से एचसीएल की रिहाई को प्रेरित करता है, जिससे संयुग्मित दोहरे बंधन का निर्माण होता है; यह एचसीएल फिर और अधिक गिरावट (जिपर-प्रकार का अपघटन) को तेज करता है; कैल्शियम-जिंक प्रणालियों के लिए, जिंक बर्न (ZnCl₂ का मजबूत उत्प्रेरक अपघटन) को रोकने के लिए देखभाल की जानी चाहिए। त्वरित निदान दृष्टिकोण: समग्र रूप से एक समान पीलापन आमतौर पर तापमान, स्टेबलाइजर्स, या निवास समय से संबंधित मुद्दों के कारण होता है; पीली धारियाँ या स्थानीयकृत पीलापन साँचे में या पेंच मृत क्षेत्र में सामग्री के संचय का संकेत देता है; स्टार्टअप या शटडाउन के बाद पीलापन हीटिंग ज़ोन के भीतर सामग्री प्रतिधारण के कारण होता है, जिससे गिरावट आती है।
I. प्रक्रिया समायोजन (प्रक्रिया समायोजन को प्राथमिकता दें - इनमें सबसे कम लागत वाले संशोधन शामिल हैं)
1. तापमान नियंत्रण (सबसे आम)
कठोर पीवीसी-यू एक्सट्रूज़न ज़ोन संदर्भ: डाई तापमान: 155-170 डिग्री सेल्सियस; हेड/मोल्ड तापमान: 165-175°C; लंबे समय तक मोल्ड का तापमान 180°C से अधिक होना सख्त वर्जित है।
1. धीरे-धीरे बैरल, फ्लैंज और डाई का तापमान कम करें; डाई और डाई हेड के तापमान को कम करने को प्राथमिकता दें (क्योंकि डाई सामग्री के निर्माण और अधिक गर्म होने के प्रति सबसे अधिक संवेदनशील होती है)।
2. थर्मोकपल और हीटिंग कॉइल को सत्यापित करें: थर्मोकपल बहाव के कारण प्रदर्शित तापमान सामान्य दिखाई दे सकता है जबकि वास्तविक स्थानीय तापमान बढ़ सकता है; कूलिंग फैन का निरीक्षण करें।
3. स्क्रू कूलिंग ऑयल सर्किट: आंतरिक स्क्रू कूलिंग की विफलता, घर्षण गर्मी का संचय, और सामग्री का आंतरिक ओवरहीटिंग (जो पीला दिखाई देता है) - इन घटनाओं को अक्सर आसानी से नजरअंदाज कर दिया जाता है।
2. कतरनी दर और निवास समय
1. मुख्य मोटर गति को कम करें, उचित रूप से फीडिंग दर बढ़ाएं, कतरनी हीटिंग को कम करें, और सामग्री के निवास समय को कम करें; घूर्णी गति जितनी अधिक होगी, कतरनी ताप उतना ही अधिक होगा।
2. मशीन को लंबे समय तक निष्क्रिय न छोड़ें; ऑपरेशन रोकते समय, सामग्री बिन को खाली करना होगा। गर्म मशीन बिन के अंदर फंसी सामग्री को छोड़ना सख्त वर्जित है - इसे केवल कुछ मिनटों के लिए वहां छोड़ने से सामग्री खराब हो जाएगी और पीली हो जाएगी।
3. पुनर्नवीनीकरण सामग्री अनुपात नियंत्रण: चूंकि पुनर्नवीनीकरण सामग्री कई ताप चक्रों से गुजरती है, जिससे स्टेबलाइजर्स की खपत बढ़ जाती है, यह अनुशंसा की जाती है कि पुनर्नवीनीकरण सामग्री सामग्री ≤15% हो; किसी भी कोक कणों को हटाने के लिए पुनर्नवीनीकरण सामग्री को छलनी किया जाना चाहिए; पुनर्चक्रित सामग्री की अत्यधिक मात्रा लगातार पीलेपन का कारण बन सकती है।
3. सम्मिश्रण चरण (अक्सर कई निर्माताओं द्वारा अनदेखा किया जाता है)
· अंतिम मिश्रण तापमान अत्यधिक उच्च (आमतौर पर 110-120 डिग्री सेल्सियस) नहीं होना चाहिए, और मिश्रण का समय बहुत लंबा नहीं होना चाहिए; ठंडे मिश्रण के बाद डिस्चार्ज तापमान ≤50°C होना चाहिए।
· गर्म-मिश्रित यौगिक के अपर्याप्त शीतलन से स्टेबलाइज़र का समय से पहले क्षरण होता है, जिससे बाहर निकाले गए उत्पाद के पीले होने का खतरा होता है; कैल्शियम कार्बोनेट द्वारा नमी का अवशोषण भी प्लास्टिकीकरण और स्थिरीकरण प्रणालियों में हस्तक्षेप कर सकता है।
द्वितीय. फॉर्मूला अनुकूलन (जब प्रक्रिया समायोजन के बाद उत्पाद पीला रहता है - तब फॉर्मूला समायोजित करें)
1. थर्मल स्टेबलाइजर (कोर)
· सीसा नमक प्रणाली: स्टेबलाइज़र की मात्रा बढ़ाएँ और लंबे समय तक चलने वाले थर्मल स्थिरता ग्रेड का चयन करें।
· कैल्शियम-जिंक प्रणाली: अतिरिक्त जिंक लवण जोड़ने से बचें, क्योंकि इससे जिंक जल सकता है; जटिल ZnCl₂ में सहायक स्टेबलाइजर्स (पॉलीओल्स, β-डिकेटोन्स, हाइड्रोटैलसाइट) के साथ संयोजन करें और उत्प्रेरक क्षरण को रोकें; इसमें थोड़ी मात्रा में बाधाग्रस्त फिनोल एंटीऑक्सीडेंट (1010) मिलाएं।
स्टेबलाइज़र बैच बदलने के बाद अचानक पीलापन - यह निर्धारित करने को प्राथमिकता दें कि स्टेबलाइज़र गुणवत्ता या प्रभावी सामग्री अपर्याप्त है या नहीं।
2. स्नेहन संतुलन (बहुत उच्च आवृत्ति! स्टेबलाइजर अपर्याप्त होने पर द्रव पीला भी हो सकता है)
अपर्याप्त बाहरी स्नेहन: सामग्री धातु की सतहों का पालन करती है, अत्यधिक प्लास्टिकीकरण, कतरनी तनाव में वृद्धि - जिसके परिणामस्वरूप पाइप का पीलापन और भंगुरता होती है; अत्यधिक बाहरी स्नेहन: खराब प्लास्टिककरण, खुरदरी भीतरी दीवार की सतह।
· आंतरिक स्नेहन (स्टीयरिक एसिड, एस्टर): पिघल के भीतर आंतरिक घर्षण को कम करता है; बाहरी स्नेहन (पीई मोम, ऑक्सीकृत मोम): पिघल को पेंच या डाई धातु की सतहों पर चिपकने से रोकता है।
· कैल्शियम-जस्ता प्रणाली स्नेहन स्थितियों के प्रति अधिक संवेदनशील है; आंतरिक और बाहरी स्लाइडिंग मापदंडों का ठीक से मिलान होना चाहिए - यह केवल स्टेबलाइजर को समायोजित करने के लिए पर्याप्त नहीं है।
3. भराव और रंगद्रव्य
· कैल्शियम कार्बोनेट: भारी धातुओं के निम्न स्तर और कम लौह सामग्री वाले कैल्शियम पाउडर का उपयोग करें; लौह आयन पीवीसी क्षरण को उत्प्रेरित कर सकते हैं; यदि कैल्शियम पाउडर गीला हो जाए तो उसे सुखा लेना चाहिए।
· टाइटेनियम डाइऑक्साइड: जल आपूर्ति प्रणालियों या बाहरी पाइपिंग अनुप्रयोगों के लिए - रूटाइल-टीआईओ₂ का उपयोग करें, जो उत्कृष्ट मौसम प्रतिरोध प्रदान करता है; एनाटेस-टीआईओ₂ फोटो-प्रेरित उम्र बढ़ने के प्रति संवेदनशील है और समय के साथ पीला हो सकता है; अपर्याप्त टाइटेनियम डाइऑक्साइड सामग्री के परिणामस्वरूप खराब सफेदी और देखने में पीलापन दिखाई देता है।
· फ्लोरोसेंट व्हाइटनिंग एजेंट: ये दृश्य पूरक एजेंट हैं जो थर्मल गिरावट के मुद्दे को संबोधित नहीं करते हैं; वे केवल सतह की सफेदी में सुधार करते हैं और स्टेबलाइजर्स के विकल्प के रूप में काम नहीं कर सकते हैं।
तृतीय. उपकरण और सफाई (धारीदार पीलेपन और रुक-रुक कर होने वाले पीलेपन पर ध्यान दें)
1. स्क्रू, बैरल, शंट शटल, और डाई डेड जोन: संचित कार्बन और कोक्ड जमा को हटाने के लिए शटडाउन डिस्सेम्बली और निरीक्षण करें; स्थिर सामग्री को लगातार पिघले हुए द्रव्यमान में ले जाया जाएगा, जिससे पीली रेखाएं या धारियां बन जाएंगी।
2. स्क्रू घिसाव: स्क्रू/सिलेंडर क्लीयरेंस में वृद्धि से सामग्री का पुनर्चक्रण, लंबे समय तक रहने का समय और बार-बार थर्मल गिरावट होती है; गंभीर घिसाव के कारण स्क्रू की मरम्मत या प्रतिस्थापन की आवश्यकता होती है।
3. धात्विक अशुद्धियाँ: बैरल में मिला हुआ लोहे का बुरादा या जंग; धातु आयन पीवीसी के अपघटन को उत्प्रेरित करते हैं; मिश्रण प्रणाली को लौह हटाने की प्रक्रिया से सुसज्जित किया जाना चाहिए।
चतुर्थ. त्वरित समस्या निवारण प्रक्रिया (ऑन-साइट परिचालन अनुक्रम)
1. पीलेपन के पैटर्न का निरीक्षण करें: एक समान पीला → विनिर्माण प्रक्रिया/रूढ़िवादी योजक; पीली धारियाँ → मोल्ड पेंच के कारण सामग्री प्रतिधारण; स्टार्टअप या शटडाउन पर पीलापन → सामग्री अवधारण समय से संबंधित समस्या
2. तापमान सत्यापन: पुष्टि करें कि थर्मोकपल और स्क्रू कूलिंग सिस्टम ठीक से काम कर रहे हैं या नहीं; मशीन के सिर के तापमान को थोड़ा कम करके ट्रायल रन करें।
3. मुख्य मोटर की गति कम करें, स्थिर फीडिंग बनाए रखें और कतरनी गर्मी को कम करें।
4. स्क्रू और डाई हेड को कोक अवशेषों से साफ करें।
5. पुनर्चक्रण सामग्री जोड़ अनुपात की जाँच करें; रीसाइक्लिंग सामग्री परीक्षण उत्पादन सत्यापन को अस्थायी रूप से निलंबित करें।
6. ठंडा-गर्म मिश्रण प्रक्रिया और कैल्शियम पाउडर की नमी की मात्रा सत्यापित करें।
7. स्टेबलाइजर और स्नेहन प्रणाली निर्माण का अंतिम समायोजन
वी. सामान्य नुकसान और चेतावनियाँ
1. अतिरिक्त स्टेबलाइजर्स जोड़ने पर भी, असंतुलन के कारण स्नेहक पीला हो जाता है; कैल्शियम-जिंक फॉर्मूलेशन में जिंक लवण की मात्रा को अंधाधुंध बढ़ाने से अल्पकालिक सफेदी हो सकती है, जिसके बाद समय के साथ जिंक की परत काली हो सकती है।
2. फ्लोरोसेंट व्हाइटनिंग एजेंट केवल दृश्य मास्किंग प्रदान करते हैं और पीवीसी के थर्मल क्षरण को नहीं रोक सकते हैं; उच्च तापमान वाले एक्सट्रूज़न से अभी भी विघटन होगा।
3. अनुचित डाई संपीड़न अनुपात या फ्लो चैनल डेड ज़ोन स्थानीय सामग्री के ठहराव का कारण बन सकता है, जिससे पीली रेखा लगातार बनी रहती है।